苏ICP备09034870号-2

 在线客服
咨询热线
15358015387

2026-9-14
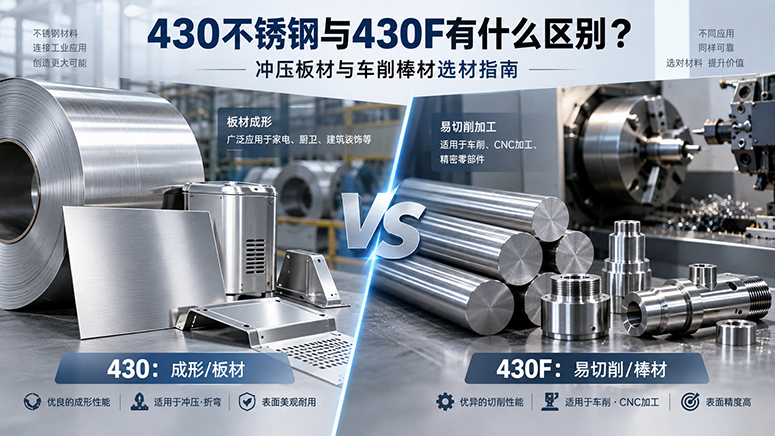
采购430不锈钢时,有时会遇到另一个名称:430F。
两者都属于铁素体不锈钢,但并不是同一种材料换了一个叫法。普通430兼顾耐腐蚀性和成形性能;430F则通过调整成分、提高硫含量,改善车削等切削加工性能,同时需要接受成形性能方面的折中。
因此,一块需要折弯的家电面板,与一个需要连续车削的机械零件,不应仅因为都要求“430系列不锈钢”,就采用相同的采购规格。
选材应先看零件怎样制造,再看它在什么环境中使用,最后落实到牌号、产品标准和交货状态。
“易切削”容易被误解为“各种加工都更容易”,实际上并非如此。
折弯、拉深和冲压成形,主要依靠材料发生塑性变形;车削、钻孔、铣削和攻螺纹,则通过刀具去除材料。材料有利于断屑,并不代表它更适合大变形加工。
430F的增加硫设计,能够改善切削加工,但其成形能力通常不如普通430。Carpenter的430F技术资料也明确指出,该材料主要用于切削成形零件,不推荐用于冷镦。
| 比较项目 | 普通430不锈钢 | 430F易切削不锈钢 |
|---|---|---|
| UNS标识 | S43000 | S43020 |
| 材料定位 | 通用铁素体不锈钢 | 易切削铁素体不锈钢 |
| 主要采购方向 | 板、卷、带等成形原料 | 棒材等机加工原料 |
| 合金设计侧重点 | 成形、表面与适用环境下的耐蚀平衡 | 通过易切削设计改善断屑和加工 |
| 冲压、折弯 | 通常更适合,但仍需验证成形程度 | 不应因“易切削”而用于替代冲压材料 |
| 自动车床加工 | 可以加工,需考虑加工效率 | 是其主要应用方向之一 |
| 替代关系 | 不能只凭名称直接互换 | 不是430的全面升级版 |
以上比较用于区分材料用途,不代表某一牌号只能生产一种产品。交货状态、尺寸和制造工艺仍应按具体订单确定。
两者的铬含量范围可以相近,但决定加工行为的并不只有铬。
430F中较高的硫含量有利于形成改善切削的硫化物夹杂。这些夹杂可以帮助切屑断开,却也可能成为成品表面局部腐蚀的起始位置。因此,“车得更快”与“更耐腐蚀”不能画等号。
下面列出公开技术资料中的关键成分对比,单位为质量百分比:
| 元素 | 430板带材参考限值 | 430F棒材参考限值 |
|---|---|---|
| 碳 C | ≤0.12% | ≤0.12% |
| 铬 Cr | 16.0%—18.0% | 16.0%—18.0% |
| 硫 S | ≤0.030% | ≥0.15% |
这里的重点是:**普通430限制硫含量,430F则利用较高硫含量改善切削性能。**两列不是某个钢厂所有炉次的“典型成分”,也不是完整的验收表;采购仍须核对执行标准的约定版本、其他元素及实际质量证明书。
特别要注意,430F资料中的硫含量“0.15%最低值”,不能误抄成“0.15%最高值”。Carpenter的430F技术数据表对此有明确标注。
厨房设备、家电及类似设备,是普通430已有的应用领域。其原料可以是冷轧板、卷或精密带材,而不是易切削棒材。
对于这类订单,建议把询价重点放在成品制造要求上:
板厚及公差、开料尺寸、表面状态、折弯方向、外观面、覆膜及焊接情况。
例如,一块设备侧板需要开孔、折弯并保持外观一致,此时首先应审核板材成形和表面要求,而不是因为430F“切削性能好”就改用430F。
430在室内面板、制冷设备外观件及装饰件上有成熟应用。此类产品更关注板面质量和成形后的外观,而非自动车床的断屑性能。
建议在图纸上标明可见面、纹路方向及允许缺陷。不要只写“430亮面”,让供应商自行猜测亮度、加工余量和保护要求。
选择430作为起点,并不意味着它适合所有深拉伸或复杂焊接件。
当零件需要更复杂的成形和焊接时,可以另行评估稳定化铁素体材料。例如,Outokumpu将430Ti列为相较普通430具有更好成形性和焊接性的替代方向。这与430F的易切削改性,是两条不同的材料选择路线。
430F更值得在切削加工量大、要求一定耐腐蚀性、且不依赖大变形冲压的零件中评估。
生产商公开资料列举的应用包括齿轮、紧固件以及电磁装置相关零件,并提供棒材等产品形式。这些是材料应用参考,并不意味着所有齿轮或紧固件都应使用430F。
对自动车床或数控车床用户而言,可重点比较以下项目:
| 评估项目 | 建议记录的数据 |
|---|---|
| 加工效率 | 同一零件的实际加工节拍 |
| 刀具消耗 | 单把刀具加工数量及换刀原因 |
| 切屑状态 | 是否缠屑、堵屑,是否影响连续生产 |
| 成品质量 | 尺寸、表面粗糙度、毛刺和外观 |
| 后处理 | 清洗、钝化或其他处理后的表现 |
| 使用验证 | 接触介质、载荷及实际失效模式 |
这张表适合用于小批试加工,而不是用一句“430F更好加工”直接批准材料替代。
对于承担高接触载荷、冲击或特殊磁性能的零件,应先确认性能指标。易切削性能不能代替强度、耐磨性或功能验证。
易切削改性存在代价。公开材料资料把430F列为需要更高机加工效率、同时能够接受耐腐蚀性能降低时的选择。
审核零件时,建议不要只问“会不会生锈”,而应说明它会接触什么:
清水、冷却液、清洗剂、盐分、潮气,还是长期残留在缝隙中的混合介质。
加工后的表面状态同样重要。切削油、游离铁污染及暴露的硫化物,都可能影响后续耐蚀表现。清洗和适当的钝化可以改善表面状态,但不能改变材料本身的合金体系,也不能把430F处理成另一种更耐蚀的牌号。
普通430本身也有边界:在含氯介质中,其局部腐蚀抗力低于常规304系列材料。对于长期潮湿、含盐或清洗条件较苛刻的零件,不能认为“换回普通430”就一定足够,应重新评估整个选材方案。
430F通常不推荐用于焊接。其较高硫含量可能增加热裂纹风险,因此不能把它当作“更容易加工、也更容易焊接”的430。
假设一个零件的工艺为:
棒材车削 → 开槽 → 与薄板焊接 → 清洗 → 使用。
430F可能改善前端车削,却给后端焊接增加困难。材料评估必须覆盖完整工艺,不能只优化其中一道工序。
普通430也不是无需控制的焊接材料。它的焊接区域可能出现组织、韧性及耐蚀性能方面的变化,具体应结合板厚、接头和工艺验证。
因此,对于既需要大量切削、又需要可靠焊接的零件,建议把焊接要求提前交给材料供应商和加工方评审,而不是采购完成后再处理材料冲突。
牌号用于说明材料,产品标准则用于说明采购对象及相应要求。
430板、薄板和带材可以按适用的ASTM A240/A240M等板带产品标准采购;该标准覆盖不锈钢板、薄板和带材。
430F易切削棒材则常见于ASTM A582/A582M体系。A582覆盖适合切削加工的热加工或冷加工易切削不锈钢棒材,包括圆棒、方棒和六角棒等。
因此,下面两种询价并不等价:
430不锈钢冷轧板,用于折弯外壳,按约定板带标准供货。
430F易切削圆棒,用于自动车床加工,按约定棒材标准供货。
对于国标、日标、美标或欧标之间的材料替代,应由供需双方核对完整要求。不能把牌号对照表直接当成无条件替代证明。
对于冲压件和车削件,可以采用同一个比较思路:
每件合格零件成本=材料净成本+加工成本+刀具与耗材成本+后处理成本+检验成本+不良损失。
其中,材料净成本应考虑毛坯用量、排料或加工利用率以及废料回收,而不只是每吨采购价。
对钣金面板而言,若换料后增加了成形不良或外观返工,即使原料单价下降,也未必更划算。
对车削件而言,若某种材料能够减少加工时间和换刀次数,并通过后续性能验证,则可以把加工端的节省计入比较。
建议用同一张图纸、同一批量和一致的验收条件做成本比较,不要直接比较“430板每吨多少钱”和“430F棒每吨多少钱”。
下面是两个假设性询价示例,仅用于展示信息结构,不代表实际订单或现货承诺。
| 询价项目 | 430钣金件原料示例 | 430F车削件原料示例 |
|---|---|---|
| 最终用途 | 室内设备外壳 | 自动车床加工机械零件 |
| 材料 | 430/UNS S43000 | 430F/UNS S43020 |
| 产品标准 | ASTM A240/A240M,版本按合同 | ASTM A582/A582M,版本按合同 |
| 原料形式 | 冷轧板或定尺板 | 圆棒 |
| 尺寸 | 板厚、宽度、长度及公差 | 直径、长度及公差 |
| 交货状态 | 适合后续成形的约定状态 | 按棒材标准和试加工要求确定 |
| 加工工艺 | 开料、开孔、折弯 | 车削、钻孔、攻螺纹 |
| 后续焊接 | 明确位置和方式 | 明确是否存在焊接工序 |
| 表面要求 | 外观面、纹路、覆膜 | 原料表面及成品粗糙度目标 |
| 使用环境 | 湿度、清洗剂、是否接触盐分 | 接触介质、清洗及使用条件 |
| 验收文件 | 质量证明书、炉批追溯 | 质量证明书、炉批追溯及试加工记录 |
实际询价时,建议同时提供零件图纸,并明确供应商交付的是原材料、半成品,还是加工完成的零件。
原材料尺寸公差与成品尺寸公差应分开约定,避免双方对交付范围产生不同理解。
不是。430F是易切削材料牌号;2B、BA等则用于描述板材表面或加工状态。材料牌号与表面要求应分别填写,不能相互替代。
不能可靠区分。两者均属于铁素体不锈钢,具有磁性。应结合材料标识、质量证明书和必要的成分检测确认,而不是仅靠磁铁判断。
不能这样理解。430F不是依靠常规淬火、回火获得高硬度的马氏体不锈钢。生产商明确说明,它不能通过热处理硬化;有高硬度要求时,应重新核对材料体系。
不能。430F可以用于部分机加工紧固件,但若零件采用冷镦、需要焊接,或者有高载荷、疲劳等特殊要求,就不能仅凭“紧固件”三个字确定材料。尤其应区别切削成形与冷镦成形。
不建议直接替换。应先由设计或质量负责人审核材料标准、制造工艺、后处理及使用要求,再进行样件或小批验证。材料名称接近,并不足以证明替代后的零件满足原要求。
430与430F的比较,不是“哪个牌号更高级”,而是判断材料设计是否适合零件的制造路线。
对于板、卷、带采购,应把成形、表面、尺寸和使用环境说清楚;对于易切削棒材采购,应进一步核对加工状态、后续焊接、清洗和成品验收要求。
无锡钜德不锈钢官网公开的产品范围包括430 2B、BA冷轧产品。采购相关板卷时,可提交零件用途、厚度、宽度、表面、加工工艺、数量及交货地点,便于按实际要求询价。涉及430F或其他特殊产品形式时,应单独确认供应范围,不应由普通430板卷的供应信息推定。
技术说明:本文用于材料初步比较与采购沟通,不替代执行标准、零件设计、工艺评定或成品验证。最终选材应以约定的产品标准、图纸及实际使用条件为准。
430和430F不锈钢能否互换?本文比较两者的硫含量、冲压成形、车削加工、焊接与耐腐蚀差异,说明430板带和430F棒材的应用边界,并提供采购询价示例。
2026-9-14
了解更多