
 苏ICP备09034870号-2

 在线客服
咨询热线
15358015387

2026-10-9
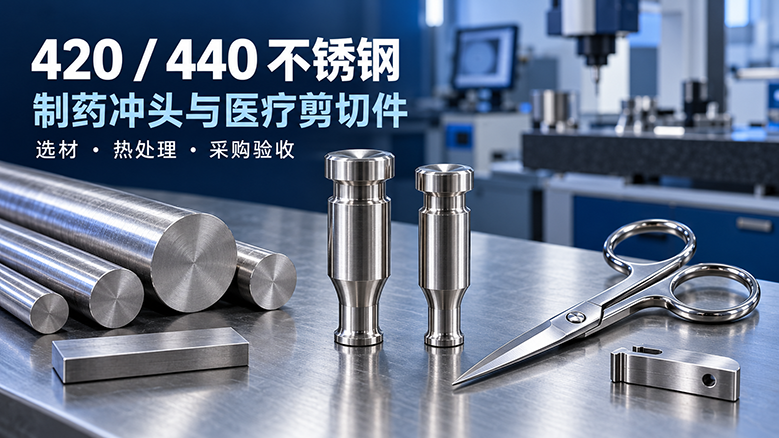
420和440系列不锈钢的应用重点,是需要热处理硬化、保持刃口或承受磨损的零件。在制药与医疗产业链中,可以重点关注医疗剪切件、部分牙科器械工作端,以及采用440C制造的特定压片机冲头。
选材时,应把“用于什么零件、以什么状态交货、最后验收什么性能”连在一起考虑。写明“420”或“440”,并不足以确定一个合格的采购订单。
420、440A、440B和440C属于可通过适当热处理硬化的马氏体不锈钢。常见牌号标识如下:
| 牌号 | UNS编号 | 采购时需要明确的事项 |
|---|---|---|
| 420 | S42000 | 进一步确认适用标准、具体成分要求及交货状态 |
| 440A | S44002 | 与440B、440C的成分要求不同,不能任意互换 |
| 440B | S44003 | 按零件设计要求选择,不能只写成“440”交货 |
| 440C | S44004 | 常用于强调热处理后硬度和耐磨性的零件 |
这些编号用于识别合金,不能代替完整的产品标准、尺寸要求或成品验收规范。carpentertechnology.com
440A、440B、440C的规定碳含量范围总体逐级提高,但最终硬度、韧性和耐蚀性,还受到热处理、材料组织和表面状态影响。440C不等于在所有指标上都更好的“升级材料”。Carpenter Technology
国内采购还应注意:市场所称的“420”可能涉及不同具体成分要求,不能把420、SUS420J1、SUS420J2以及不同Cr13牌号直接写成完全等同。采用国标、日标或其他标准供货时,应逐项核对相应牌号、成分和交货条件。
1. 医疗剪切件及器械刃部
420和440系列可作为部分医疗切削器械的候选材料。具体零件可能由板带、扁钢或锻坯加工,选择取决于器械结构与制造路线。Carpenter的手术器械材料资料也将420和440系列列入具有切削应用价值的材料范围。Carpenter
采购需要关注的不只是能否淬硬,还包括刃口几何、开合配合、抗崩刃能力以及后续清洗处理后的功能保持。薄刃零件与厚截面零件,不宜直接套用同一组材料和热处理要求。
2. 牙科切削、刮治器械工作端
440系列在传统牙科切削及刮治器械中有应用依据。这类零件需要保持工作端形状和刃口,同时承受使用中的局部受力。carpentertechnology.com
棒材或锻坯是否合适,应结合工作端尺寸、加工余量和后续热处理决定。不能把某一种牙科器械采用440系列,扩展成所有牙科产品都适合使用440C,更不能据此推导其适用于植入物。
3. 片剂压片机冲头
440C具有实际压片工具应用。压片工具制造商Natoli公开的冲头与冲模用钢资料,将440C列为冲头选材之一。natoli.com
这里需要区分冲头和中模:同一套压片工具中的不同部件,可以采用不同材料。440C冲头的应用,并不意味着中模、转台或整台设备都应采用440C。
4. 设备中的滚动件和特定阀件
440C已有滚珠轴承及阀件等通用工业应用。以此为依据,制药设备设计人员可以评估其用于某些耐磨零件的可能性。carpentertechnology.com
这属于具体项目的设计评估方向,并非所有制药工况均已验证。若零件接触药液、清洗液或产品粉末,还需要核查介质相容性、磨损颗粒、润滑隔离与清洁要求。
压片机冲头的选材,应围绕实际失效现象展开,而不是先规定“必须换成更硬的钢”。
如果主要问题是磨损,应检查冲头工作面与颗粒接触的位置、磨损形态和使用记录;如果主要问题是腐蚀,应核查制剂、清洗介质以及停机存放条件;如果出现粘冲,则还要分析制剂特性、冲杯形状、表面状态和运行条件。
采用440C可能是选项之一,但不能承诺仅靠更换牌号,就能消除粘冲或延长固定倍数的寿命。
建议在设计方认可后,以代表性工况进行小批量试用,分别记录:
试用结果应与原材料批次、热处理批次和工具图纸对应。不同配方、不同冲头结构的结果,不宜直接套用。
成品硬度是一个重要指标,但无法单独说明剪切功能、抗断裂能力或耐腐蚀表现。
例如,同样达到约定硬度的两批剪切件,如果刃口角度、磨削状态或热处理组织不同,实际使用表现仍可能存在差异。镜面外观也不能证明零件没有磨削损伤、残留污染或局部腐蚀风险。
对可重复处理的器械,应按制造商认可的清洗、消毒和灭菌流程进行验证,评价处理后的表面、刃口及动作功能。清洗液浓度、温度、接触时间、漂洗和干燥条件,应纳入验证记录,而不是只写“耐消毒”。
耐磨性与耐蚀性需要分别评价。某种材料适合保持刃口,并不意味着它适合所有含氯清洗环境,也不意味着它可以直接替代药液储罐或卫生管路的原有材料。
这类零件的一种制造路线,是先采购适于加工的退火态原料,完成粗加工,再实施经批准的热处理、精加工及表面处理,最后进行成品检验。具体顺序应由制造工艺确定。
采购合同应明确供应商交付的是哪一阶段的产品:
| 交付阶段 | 应重点约定的内容 |
|---|---|
| 原材料 | 牌号、产品标准、交货状态、尺寸、表面和材质证明 |
| 热处理后的半成品 | 增加硬度、变形、缺陷及后续加工余量要求 |
| 完成加工的零件 | 依据图纸验证尺寸、功能、表面及适用工况下的性能 |
退火态棒材,不应直接按工具成品的淬回火硬度验收。反过来,成品达到某个硬度,也不能据此证明原料成分、加工过程和耐蚀性全部合格。
如需清洗、钝化或其他表面处理,应选用适合具体材料和零件的工艺,并明确检验方法。表面处理不能补救错误选材,也不能代替热处理质量控制。
ASTM F899-23主要规定制造手术器械用变形不锈钢的化学成分要求。其中的典型硬度、常见热处理周期和应用示例属于参考信息;其他性能及验收要求,需要依据适用材料标准或供需双方约定。store.astm.org
因此,采购文件只写“符合ASTM F899”,不足以定义一个完整的硬度或成品性能要求。
ISO 7153-1:2016涉及常规手术器械常用金属材料,也不宜被当成植入物等特殊应用的通用选材许可。Part 1: Metals
材料符合某项标准,并不自动证明成品已经无菌、具备所需生物相容性,或完成医疗器械相关验证。境内项目仍应依据具体器械或设备要求,确定适用的材料、产品与检验规范。
1. 完整牌号与标准
写明420或440A、440B、440C,以及实际采用的产品标准和版本。需要材料替代时,先由设计方确认。
2. 产品形式与尺寸
明确棒材、板带、扁钢或锻坯,并给出厚度或直径、宽度、长度、公差和加工余量。
3. 交货状态
说明退火态、淬回火态或其他约定状态。不要让供应商自行推测后续加工安排。
4. 批次与材质证明
要求交货标识与材质证明中的炉批信息对应;约定必要的化学分析或复验项目。
5. 加工相关质量
按零件需要约定直线度、表面缺陷、脱碳层或组织检查,避免把所有项目都默认为常规交货保证。
6. 硬度验收阶段
若有硬度要求,应写清验收阶段、允许范围、试验方法和测量位置;薄小零件还需要选择适用的检测方式。
7. 成品验证责任
说明谁负责热处理、精磨、表面处理及功能验证,哪些报告需要随货,哪些由后续制造单位完成。
对棒材类毛坯需求,可从钜德的圆钢/钢棒产品页面发起咨询。具体420或440系列牌号、尺寸、状态和供货条件,应以书面确认为准。
请将零件图纸与以下内容一并提供,便于评估原材料供货条件:
尚未完成选材时,请提供现用材料、失效照片或试用目标,先确认可评估的材料方案,再确定采购牌号。
联系无锡钜德不锈钢
咨询电话:15358015387
用磁铁能区分420与440C吗?
不能。磁性只能提供有限的材料类别线索,不能证明具体牌号。应依据可追溯的材质文件和必要的化学分析进行判定。
只有旧零件,没有图纸,可以直接照样采购材料吗?
可以把旧零件作为调查线索,但不宜仅凭外观和硬度确定替代材料。应尽量查找原图纸及材料记录;必要时开展成分和组织分析,并重新确认尺寸、功能及适用工况。
原材料、热处理和精加工由不同供应商完成,怎样避免混料?
为切割批次和工序批次保留关联标识,使原材料炉号、热处理批号和最终零件批号能够相互追溯。标识转移方式及文件交接要求,应在委外前约定。
都是440C,换一家钢厂后可以继续沿用原工艺吗?
不能仅凭牌号相同就认定工艺完全等效。应按制造单位的变更管理要求,核查来料状态与质量要求是否一致,并通过必要的加工、热处理及零件验证后再批量使用。
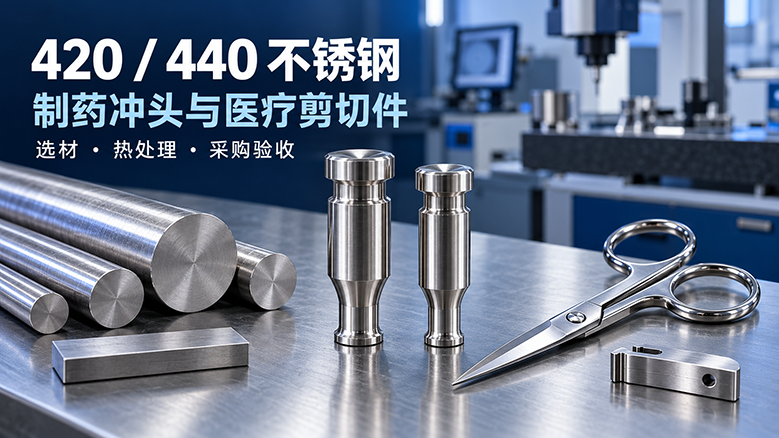
420、440A、440B和440C如何用于制药与医疗零件?围绕压片机冲头、医疗剪切件和牙科器械工作端,说明牌号区别、热处理状态、材料标准及原料采购验收,并提供询价清单。
2026-10-9
了解更多
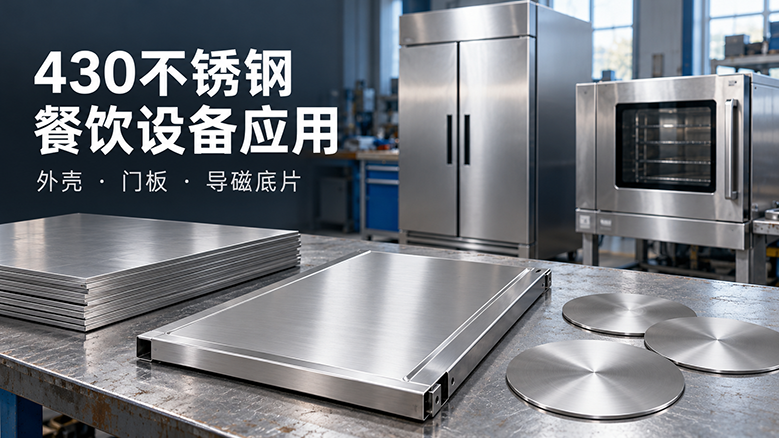
430不锈钢适合做哪些食品餐饮设备零件?从冷柜外板、烤箱面板、备餐柜门板到复合锅底导磁片,说明应用边界、食品接触要求、加工验收与板卷采购清单。
2026-10-8
了解更多
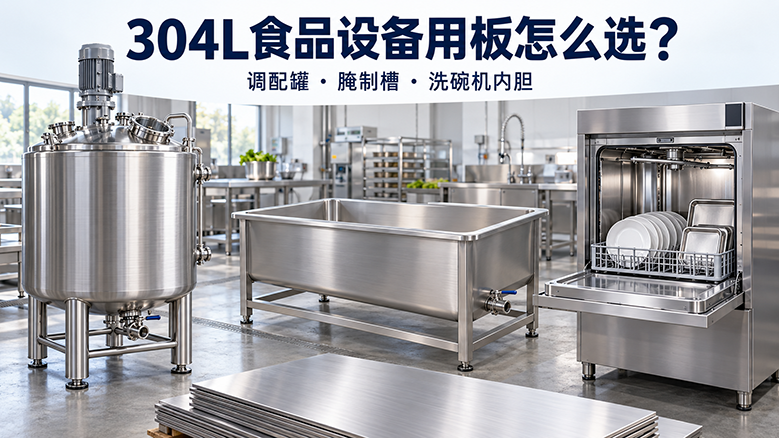
围绕中央厨房、酱料加工和商用洗涤设备,对比304L用于调配罐、腌制槽和洗碗机内胆的适用条件,说明与304、316L的差异,以及板材表面、焊接、食品接触检测和采购验收要点。
2026-9-30
了解更多

